工业自动化设备选型与产线升级实战指南:从PLC控制到传动方案落地
在制造业向智能化、柔性化转型的过程中,工业自动化设备已经从"可选项"变成了"必选项"。无论是食品饮料灌装线、纺织印染后整理设备,还是汽车零部件加工单元,产线的节拍、良率和能耗水平,很大程度上取决于自动化设备与控制方案的匹配程度。拓凯恒力自动化长期服务于多行业制造现场,本文结合实际项目经验,围绕工业自动化设备的选型逻辑、传动控制方案设计、PLC控制系统搭建以及老旧产线改造等环节展开梳理,供设备工程师与采购负责人参考。
一、工业自动化设备涵盖哪些环节
很多企业在采购时把"自动化设备"理解为一台台独立机器,实际上一套完整的工业自动化设备体系通常包含四个层次:
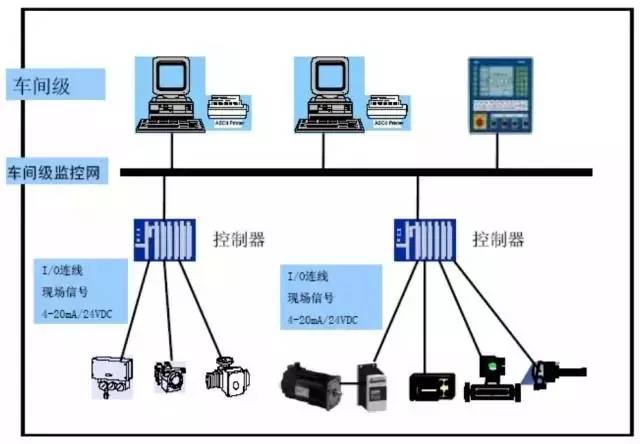
- 执行层:伺服电机、步进电机、减速机、气缸、电动推杆等,直接完成动作输出;
- 传动层:齿轮减速机、同步带、丝杠、联轴器等,负责动力传递与速度扭矩匹配;
- 控制层:PLC控制系统、运动控制器、变频器、触摸屏人机界面;
- 感知层:光电传感器、编码器、接近开关、视觉检测系统。
这四个层次缺一不可。实践中常见的问题是:客户只关注主机设备,忽略了传动件与控制元件的配套性,导致设备到厂后出现定位精度不足、启停冲击大、通讯协议不兼容等状况。因此在工控元件采购阶段,就应当把执行元件、控制元件和机械配件作为一个整体来评估。
二、伺服电机选型:从负载特性出发而非从功率出发
伺服电机选型是自动化项目中最容易"凭经验拍脑袋"的环节。正确的做法是从负载端倒推,主要核算以下几个参数:
- 负载惯量比:一般建议控制在电机转子惯量的5倍以内,高动态场合不超过3倍,否则容易出现振荡;
- 连续扭矩与峰值扭矩:连续扭矩需覆盖稳态负载,峰值扭矩要满足加减速需求并留出1.5倍左右余量;
- 额定转速与最高转速:结合减速比反算电机工作点,避免长期运行在弱磁区;
- 编码器分辨率:与定位精度要求挂钩,脉冲当量要小于允许误差的三分之一。
在食品、乳制品、饮料等卫生要求较高的行业,还需考虑电机防护等级与清洗环境适应性;在纺织、化纤车间,则要关注粉尘与高温对电机散热的影响。伺服电机选型做扎实,后续的调试周期往往能缩短三成以上。
三、传动控制方案:减速机与变频器的配合要点
传动控制方案的核心是"匹配"。减速机供应商提供的样本上标注的额定扭矩,是在特定工况下测得的,实际选型时要校核服务系数。例如输送线、搅拌设备存在冲击负载,服务系数通常取1.5以上;而精密定位平台更关注回程间隙和重复定位精度,行星减速机往往比蜗轮蜗杆更合适。
变频器方面,除了常规的V/F控制,风机、水泵类负载建议采用矢量控制或专用节能模式;起重、挤出机等恒转矩负载则要关注低频转矩输出能力。变频器维修中出现频率较高的问题包括:散热风扇积尘导致过热保护、电解电容老化引起直流母线电压波动、参数被误改造成过流报警。建立定期巡检与参数备份制度,能显著降低非计划停机时间。
四、PLC控制系统搭建的常见误区
PLC控制系统是整条产线的"大脑"。在项目实践中,以下几点值得特别注意:
- I/O点位预留不足:建议数字量预留15%~20%,模拟量预留20%以上,为后续工艺调整留出空间;
- 通讯架构混乱:现场总线、工业以太网、串口设备混用时,应提前规划网段与协议转换,避免后期加装网关增加故障点;
- 程序缺乏模块化:将设备动作封装成功能块,便于复制到同类工位,也方便后期维护人员理解;
- 安全回路缺失:急停、安全门、光栅等安全信号应独立于普通控制回路,符合相关安全规范要求。
对于多品种小批量的生产模式,PLC程序还应支持配方管理,通过触摸屏调用不同工艺参数,减少换型停机时间。
五、自动化产线改造:存量设备的渐进式升级
并非所有企业都需要新建整线。大量制造企业面对的是服役多年的老旧设备,直接淘汰成本过高,渐进式改造是更现实的选择。自动化产线改造通常从三个方向切入:
其一是控制柜更新。将继电器逻辑替换为PLC控制,加装触摸屏,实现参数可视化和故障报警记录,投入不大但效果立竿见影。
其二是传动系统替换。把普通异步电机加机械调速的方式,改为变频调速或伺服驱动,配合减速机优化速比,能明显改善产品一致性和能耗水平。
其三是上下料与检测环节自动化。在粮食加工、调味品包装、五金件分拣等场景,人工上下料往往是节拍瓶颈,引入机械手或专用上料机构后,整线效率提升空间较大。
改造项目要特别注意新旧设备的接口兼容,包括信号电平、通讯协议、机械安装尺寸等,建议改造前完成详细的现场勘查与接口清单梳理。
六、非标设备定制与机械配件批发的协同价值
标准设备覆盖不了所有工艺需求,尤其在制药、医疗器械、新能源零部件等细分领域,非标设备定制几乎是常态。一套合格的非标设备,需要机械设计、电气控制、装配调试三方紧密配合,其中机械配件的供应稳定性直接影响交期。齿轮、轴承、联轴器、紧固件、弹簧等看似普通的机械配件,一旦规格不齐或批次质量波动,就会拖累整机装配进度。
因此,选择能够同时提供工控元件采购、机械配件批发和非标设备定制的合作伙伴,可以减少多头对接的沟通成本,也有利于在调试阶段快速更换备件。对于设备制造企业而言,稳定的供应链比单次采购价格更值得重视。
七、设备质量检测与交付验收
工业自动化设备交付前的质量检测环节常被压缩,但从长期运行角度看,这一步不能省。建议至少完成以下检测:空载运行测试、负载运行测试、定位精度与重复定位精度测量、安全功能验证、连续运行老化测试。验收时应要求供应商提供电气原理图、PLC程序备份、元件清单及操作维护手册,这些资料在后续变频器维修、PLC故障排查时至关重要。
结语
工业自动化设备的价值不在于配置单上的参数堆砌,而在于执行层、传动层、控制层与工艺需求之间的精准匹配。从伺服电机选型到减速机配套,从PLC控制系统架构到老旧产线改造路径,每一个环节都需要结合具体工况做判断。拓凯恒力自动化持续为食品、纺织、化工、金属制品、汽车零部件等行业提供工业自动化设备、传动控制方案与工控元件供应服务,欢迎就具体项目需求进一步交流探讨。