工业自动化设备选型与产线升级全指南:从PLC控制到传动方案的落地实践
在制造业向智能化、柔性化转型的过程中,工业自动化设备已经从"可选项"变成"必选项"。无论是食品饮料灌装线的高速节拍,还是汽车零部件车间的精密装配,背后都离不开PLC控制系统、伺服驱动、减速传动与传感检测的协同配合。本文结合拓凯恒力自动化在工控领域的产品与服务经验,围绕设备选型、系统集成、维保改造等实际场景,梳理一套可落地的思路,帮助工厂设备负责人和采购人员少走弯路。
工业自动化设备到底包含哪些环节
很多企业在采购时容易把"自动化设备"理解成一台机器,实际上它是一套由多个层级构成的系统。从下往上大致可以分为:
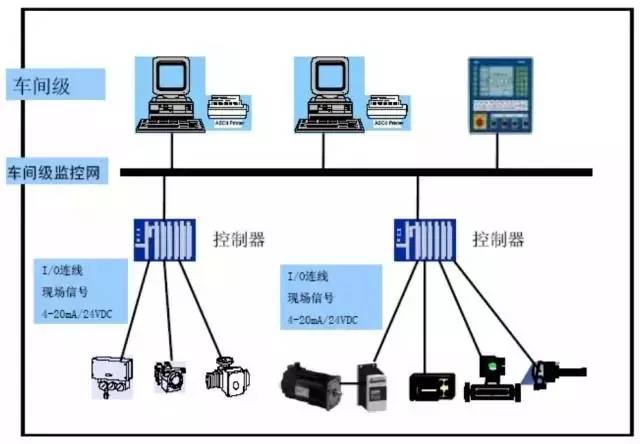
- 执行层:伺服电机、步进电机、变频电机、气动元件、减速机、丝杠导轨等,直接完成动作输出;
- 控制层:PLC控制系统、运动控制器、工控机、触摸屏HMI,负责逻辑运算与指令下发;
- 感知层:光电传感器、接近开关、编码器、视觉相机、称重与流量仪表,负责状态反馈;
- 驱动与配电层:变频器、伺服驱动器、接触器、断路器、开关电源等工控元件;
- 信息层:SCADA、MES接口、数据采集网关,实现产线数据向上打通。
理解这个分层结构,选型时就不会只盯着单台设备的价格,而是从整条产线的节拍、精度、稼动率出发做系统匹配。这也是非标设备定制项目中最容易被忽视的一点——单机性能再好,接口不匹配、通讯协议不兼容,整线照样跑不顺。
伺服电机选型:别只看功率,先算负载与惯量
伺服电机选型是自动化项目里技术含量较高的环节。实际工作中常见的误区是按"多大功率够用"来拍板,结果出现低速爬行、定位超调或者过载报警。较为稳妥的做法是按以下顺序核算:
- 负载转矩:根据丝杠导程、皮带轮直径、减速比换算出折算到电机轴的连续转矩,并预留1.5至2倍安全余量;
- 惯量匹配:负载惯量与电机转子惯量的比值一般控制在5倍以内,高动态场合建议3倍以内,必要时通过减速机降低折算惯量;
- 转速与加速能力:按最高运行速度和加速时间反推所需转速与加速转矩,避免"额定够、峰值不够";
- 编码器分辨率与精度要求:定位精度要求高的场合优先选择高分辨率绝对值编码器,减少回零工序;
- 环境适配:粉尘、油污、高温车间需考虑防护等级与散热方式。
在食品、粮食加工、调味品、乳制品等对卫生要求较高的行业,伺服与减速机的外壳材质、润滑方式、清洗耐受性同样要纳入评估。选型表算得再准,防护不到位导致频繁停机,综合成本反而更高。
PLC控制系统:稳定优先,扩展性同样重要
PLC控制系统是产线的"大脑"。选型时建议从I/O点数、通讯接口、扫描周期、编程软件生态四个维度考量。对于纺织、印染、包装、纸箱、印刷这类设备动作逻辑复杂、联机设备多的场景,PLC的通讯能力往往比单纯的运算速度更关键。以太网、Profinet、EtherCAT、Modbus等协议的支持情况,直接决定了后续能否顺利接入变频器、伺服、仪表和上位机。
另外,程序架构也值得提前规划。把设备逻辑按工位分块、把报警与配方管理独立封装,后续产线改造或增加规格时改动量会小很多。很多老旧产线改造项目之所以周期长,就是因为早期程序是"一锅粥",牵一发动全身。
减速机与传动方案的匹配要点
减速机在传动链中承担降速增扭和惯量匹配的双重角色。选择减速机供应商时,除了看减速比和额定输出扭矩,还应关注:
- 回程间隙:精密定位场合需选用低背隙系列,普通输送场合可适当放宽;
- 安装形式:同轴、平行轴、直角输出,直接影响设备结构布局;
- 润滑与寿命:免维护润滑脂的更换周期要与设备检修周期对齐;
- 与伺服电机的接口兼容性:法兰尺寸、轴径、键槽需提前确认。
在矿山机械、工程机械、环保设备、水泥、钢铁、有色金属等重载工况中,减速机的选型还要叠加冲击载荷系数;而在电子、医疗器械、光学仪器等轻载高精场景,则更看重体积、重量与背隙。传动控制方案没有万能解,只有匹配解。
变频器维修与工控元件采购的现实考量
变频器是产线上故障率相对较高的部件之一,常见问题包括过流、过压、过热、主板通讯异常、电容老化等。对于连续生产型企业,如饮料、啤酒、白酒、卷烟、化纤、造纸等,一台变频器停机可能意味着整线停产,因此维修响应速度比维修价格更重要。建议企业建立关键备件清单,对易损的工控元件做适量库存,同时与具备检测能力的供应商建立长期合作,做到"先检测、后维修、可追溯"。
机械配件批发与工控元件采购环节,则要警惕型号混用和翻新件问题。采购时核对序列号、批次、固件版本,保留进货凭证,对保障产线长期稳定运行很有必要。
自动化产线改造:从痛点出发,而不是从设备出发
产线改造项目失败的原因,往往不是技术不行,而是目标不清。建议在立项阶段先回答三个问题:当前瓶颈工序是什么?改造后希望达到的节拍、良率、人工数量是多少?现有设备哪些可以保留、哪些必须更换?
比较务实的改造路径是:先做单点自动化(如上料、检测、码垛),验证效果后再做整线联通。对于家具、制鞋、服装面料、塑料制品、五金紧固件等品类多、换型频繁的行业,柔性化改造的价值往往高于单纯提速——快速换模、配方一键切换、视觉引导定位,这些能力对实际产出影响更大。
非标设备定制同样遵循这个逻辑。定制不是把客户需求照单全收,而是把工艺需求翻译成可实现的机械与控制方案,并在设计阶段就考虑维护空间、备件通用性和操作人员的学习成本。
质量检测与验收:容易被忽略的最后一公里
工业自动化设备交付前的质量检测,建议覆盖空载运行、负载运行、连续稳定性测试、安全联锁验证、精度复测五个方面。验收时除了看设备能不能动,更要看重复定位精度、节拍达成率、报警处理是否清晰、图纸与程序是否完整移交。这些细节决定了设备投产后是"省心"还是"闹心"。
从食品、制药、化工到汽车零部件、轨道交通、航空航天,不同行业对自动化设备的合规要求差异明显,涉及防爆、洁净、食品安全接触材料等特殊标准时,务必在方案阶段就确认清楚,避免后期返工。
结语
工业自动化设备的价值,最终体现在产线的稳定产出和持续进化能力上。选对伺服电机、配好PLC控制系统、匹配合适的传动方案、建立可靠的维保与采购体系,每一步都不算惊天动地,但叠加起来就是竞争力。拓凯恒力自动化长期服务于制造业客户,在工业自动化设备、传动控制方案、自动化产线改造、非标设备定制及工控元件供应等环节提供支持,欢迎有设备选型或改造需求的企业进一步沟通交流。